
Một trung tâm gia công năm trục chỉ hoạt động tốt khi có bộ phận gia công hỗ trợ nó. Một vật cố định chặn bàn quay hoặc cản trở đường cắt sẽ biến máy năm trục thành máy ba trục. Quyết định giữ c...
Đọc thêm
Tấm đế điểm 0 có thể được lắp đặt trực tiếp trên các bàn máy T-Slot hiện có không?
Giới thiệu
Trong quá trình nâng cấp thiết bị sản xuất hiện đại, người giám sát nhà máy và kỹ sư quy trình thường xuyên hỏi về giải pháp trang bị thêm thiết thực: liệu tấm đế điểm 0 và hệ thống cố định thay đổi nhanh có thể được gắn trên bàn máy có rãnh chữ T tiêu chuẩn hay không .
Nhiều xưởng sản xuất có ý định nâng cao hiệu quả kẹp mà không cần mua máy công cụ mới, thực hiện việc thay đổi phôi nhanh chóng và chi phí thấp. Kết luận rõ ràng là việc trang bị thêm như vậy là khả thi về mặt kỹ thuật . Tuy nhiên, việc cố định đơn giản chỉ bằng bu lông không thể đảm bảo độ ổn định lâu dài. Toàn bộ quá trình nâng cấp yêu cầu hoạt động chính xác được tiêu chuẩn hóa và tránh những cạm bẫy thông thường trong xây dựng.
1. Tính khả thi và khả năng thích ứng chính xác của việc trang bị thêm điểm 0 cho bảng T-Slot
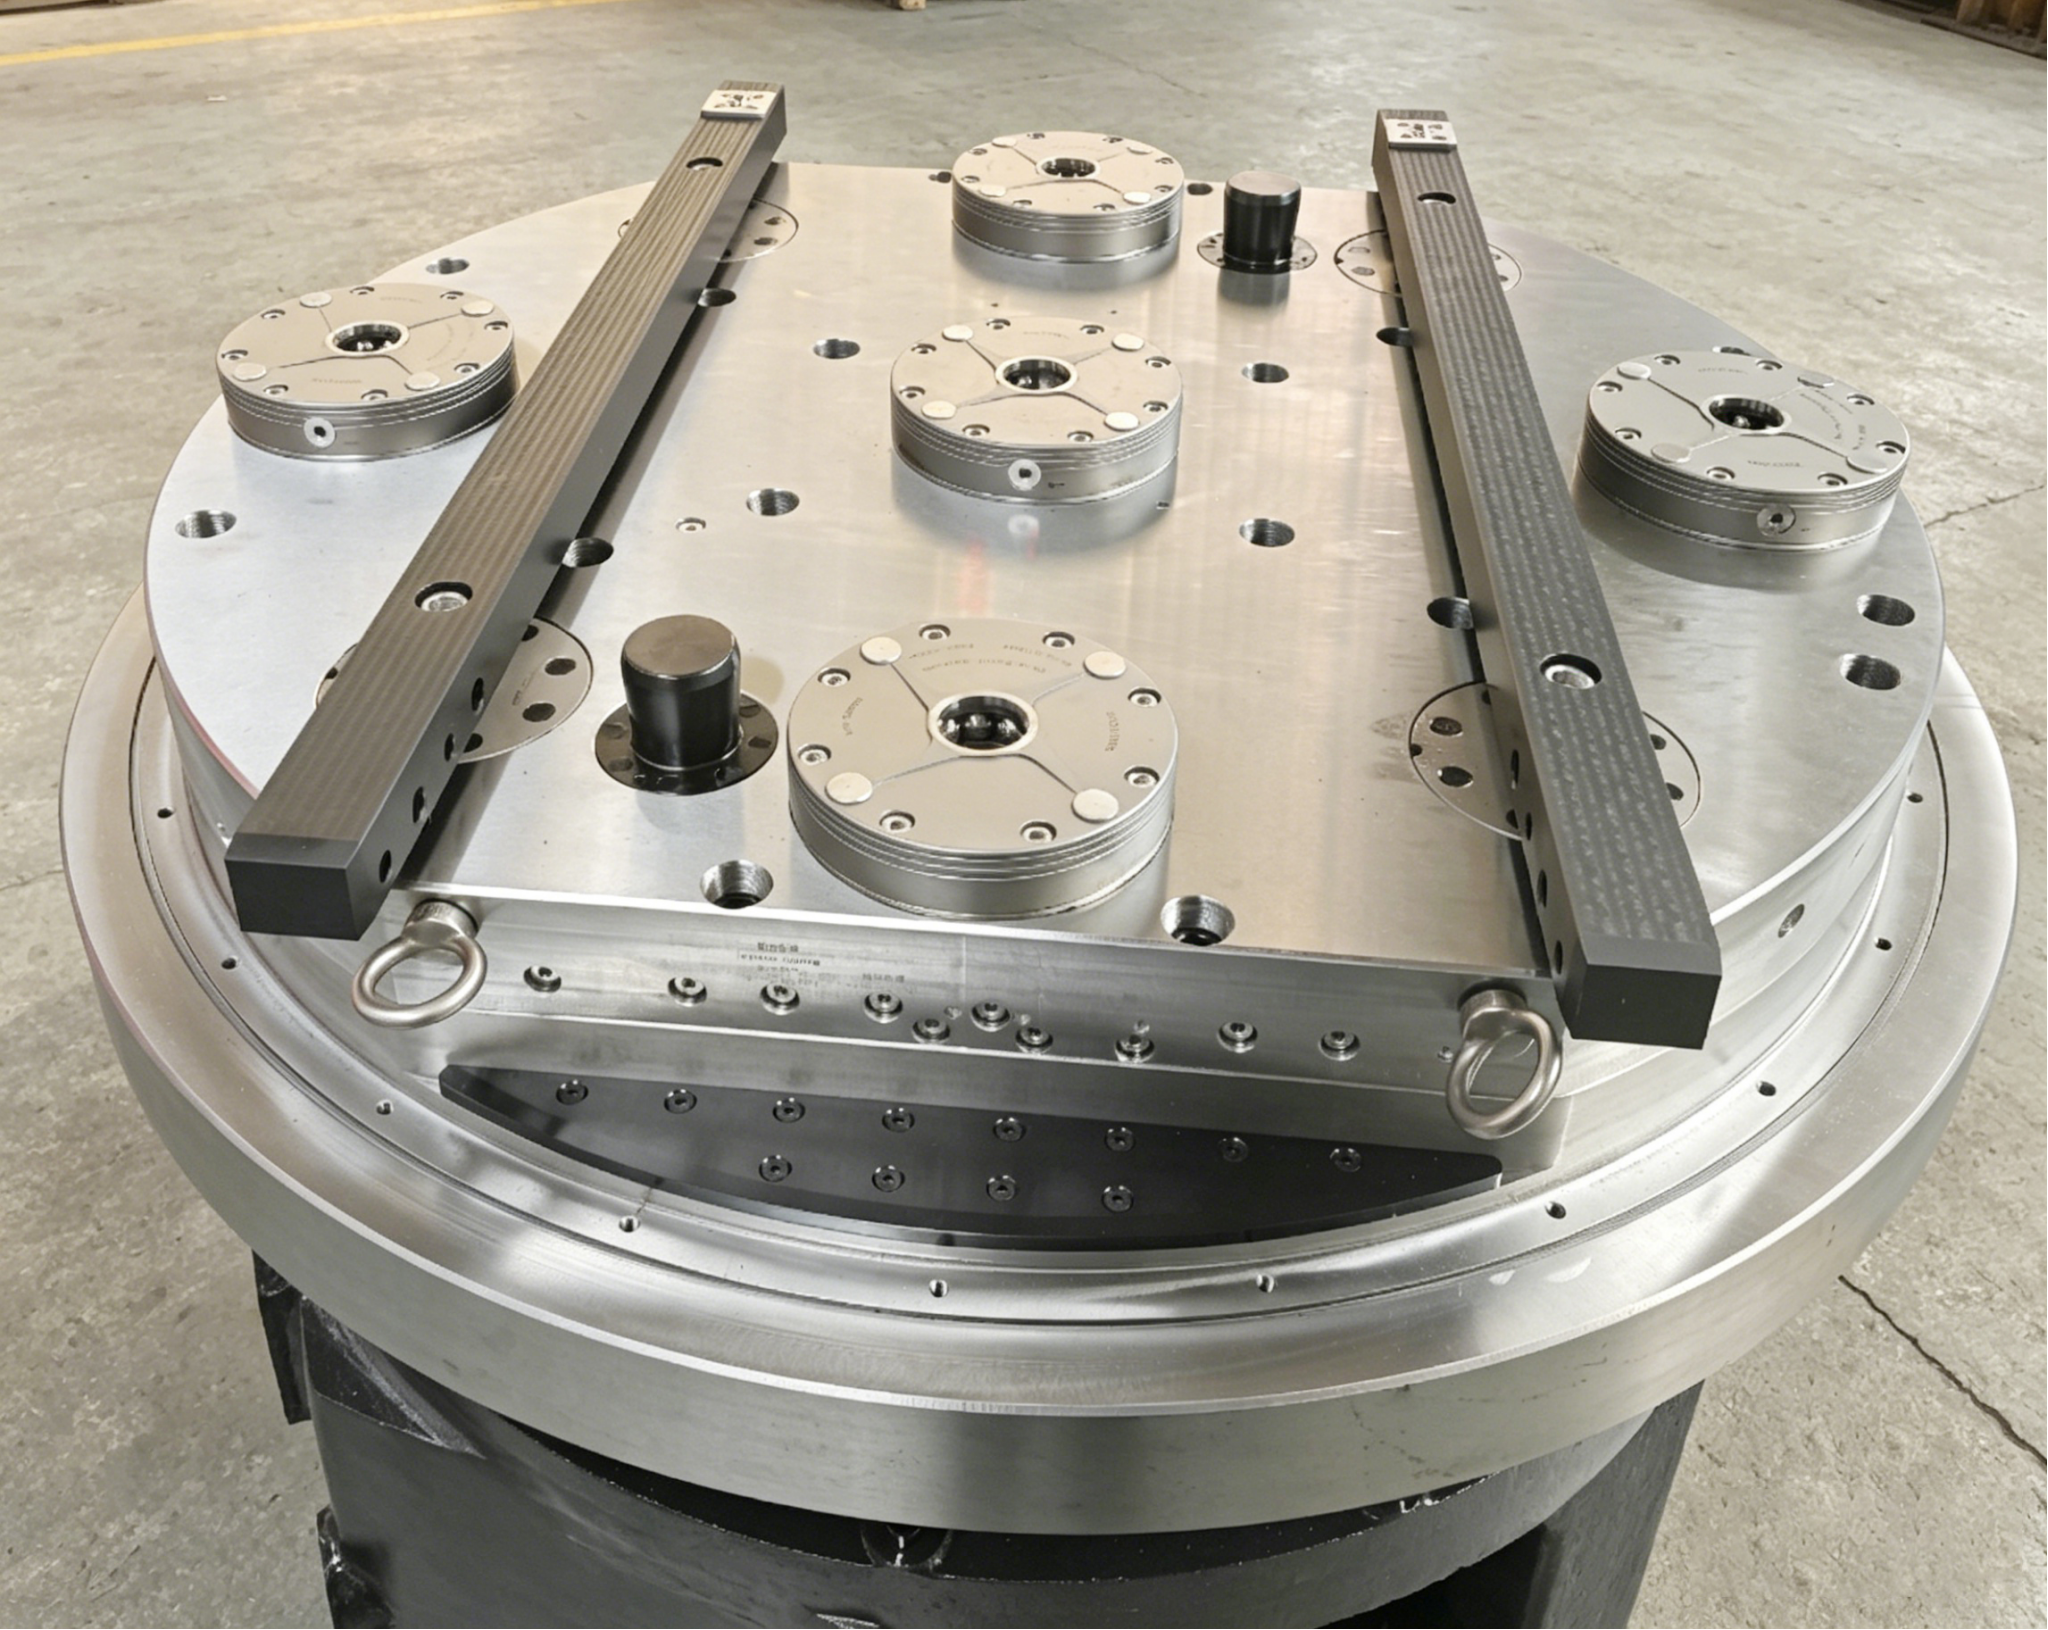
Bàn làm việc có khe chữ T ban đầu của nhà máy là một cấu trúc chịu tải phổ biến, có thể được trang bị các tấm đế định vị điểm 0. Để duy trì độ ổn định xử lý lâu dài, tấm đế và bàn làm việc phải tạo thành một cấu trúc cứng tích hợp.
Nếu chỉ cố định bằng bu lông chữ T, thiết bị có thể hoạt động bình thường trong thời gian ngắn. Tuy nhiên, dưới lực cắt và độ rung liên tục trong sản xuất hàng loạt, tấm đế dễ bị dịch chuyển vi mô, dẫn đến độ chính xác định vị lặp lại bị suy giảm dần.
Quy trình nâng cấp tấm đế không điểm được tiêu chuẩn hóa và đáng tin cậy bao gồm ba bước cốt lõi:
1.1 Hỗ trợ cố định trước và ổn định
Sử dụng các khe chữ T của máy công cụ ban đầu và các bu lông chữ T phù hợp để hoàn thành việc định vị sơ bộ và khóa tấm đế điểm gốc. Áp dụng tấm đế chất lượng cao Thép hợp kim P20H , có khả năng chống ăn mòn tuyệt vời và độ ổn định về cấu trúc, thích ứng với môi trường xử lý ướt lâu dài bằng cách ngâm trong chất lỏng cắt.
1.2 Định vị chốt côn (Quy trình cốt lõi)
Bu lông chữ T chỉ cung cấp lực kẹp thẳng đứng và không thể chịu được lực tác động ngang và mômen cắt sinh ra trong quá trình gia công. Sau khi hiệu chỉnh chính xác vị trí tấm đế, hai chốt côn φ16 được lắp vào để định vị kép. Cấu trúc này khóa chắc chắn vị trí tương đối giữa tấm đế và bàn làm việc, loại bỏ hiệu quả rủi ro dịch chuyển khi vận hành lâu dài.
1.3 Hiệu chuẩn và chấp nhận chính xác hoàn toàn
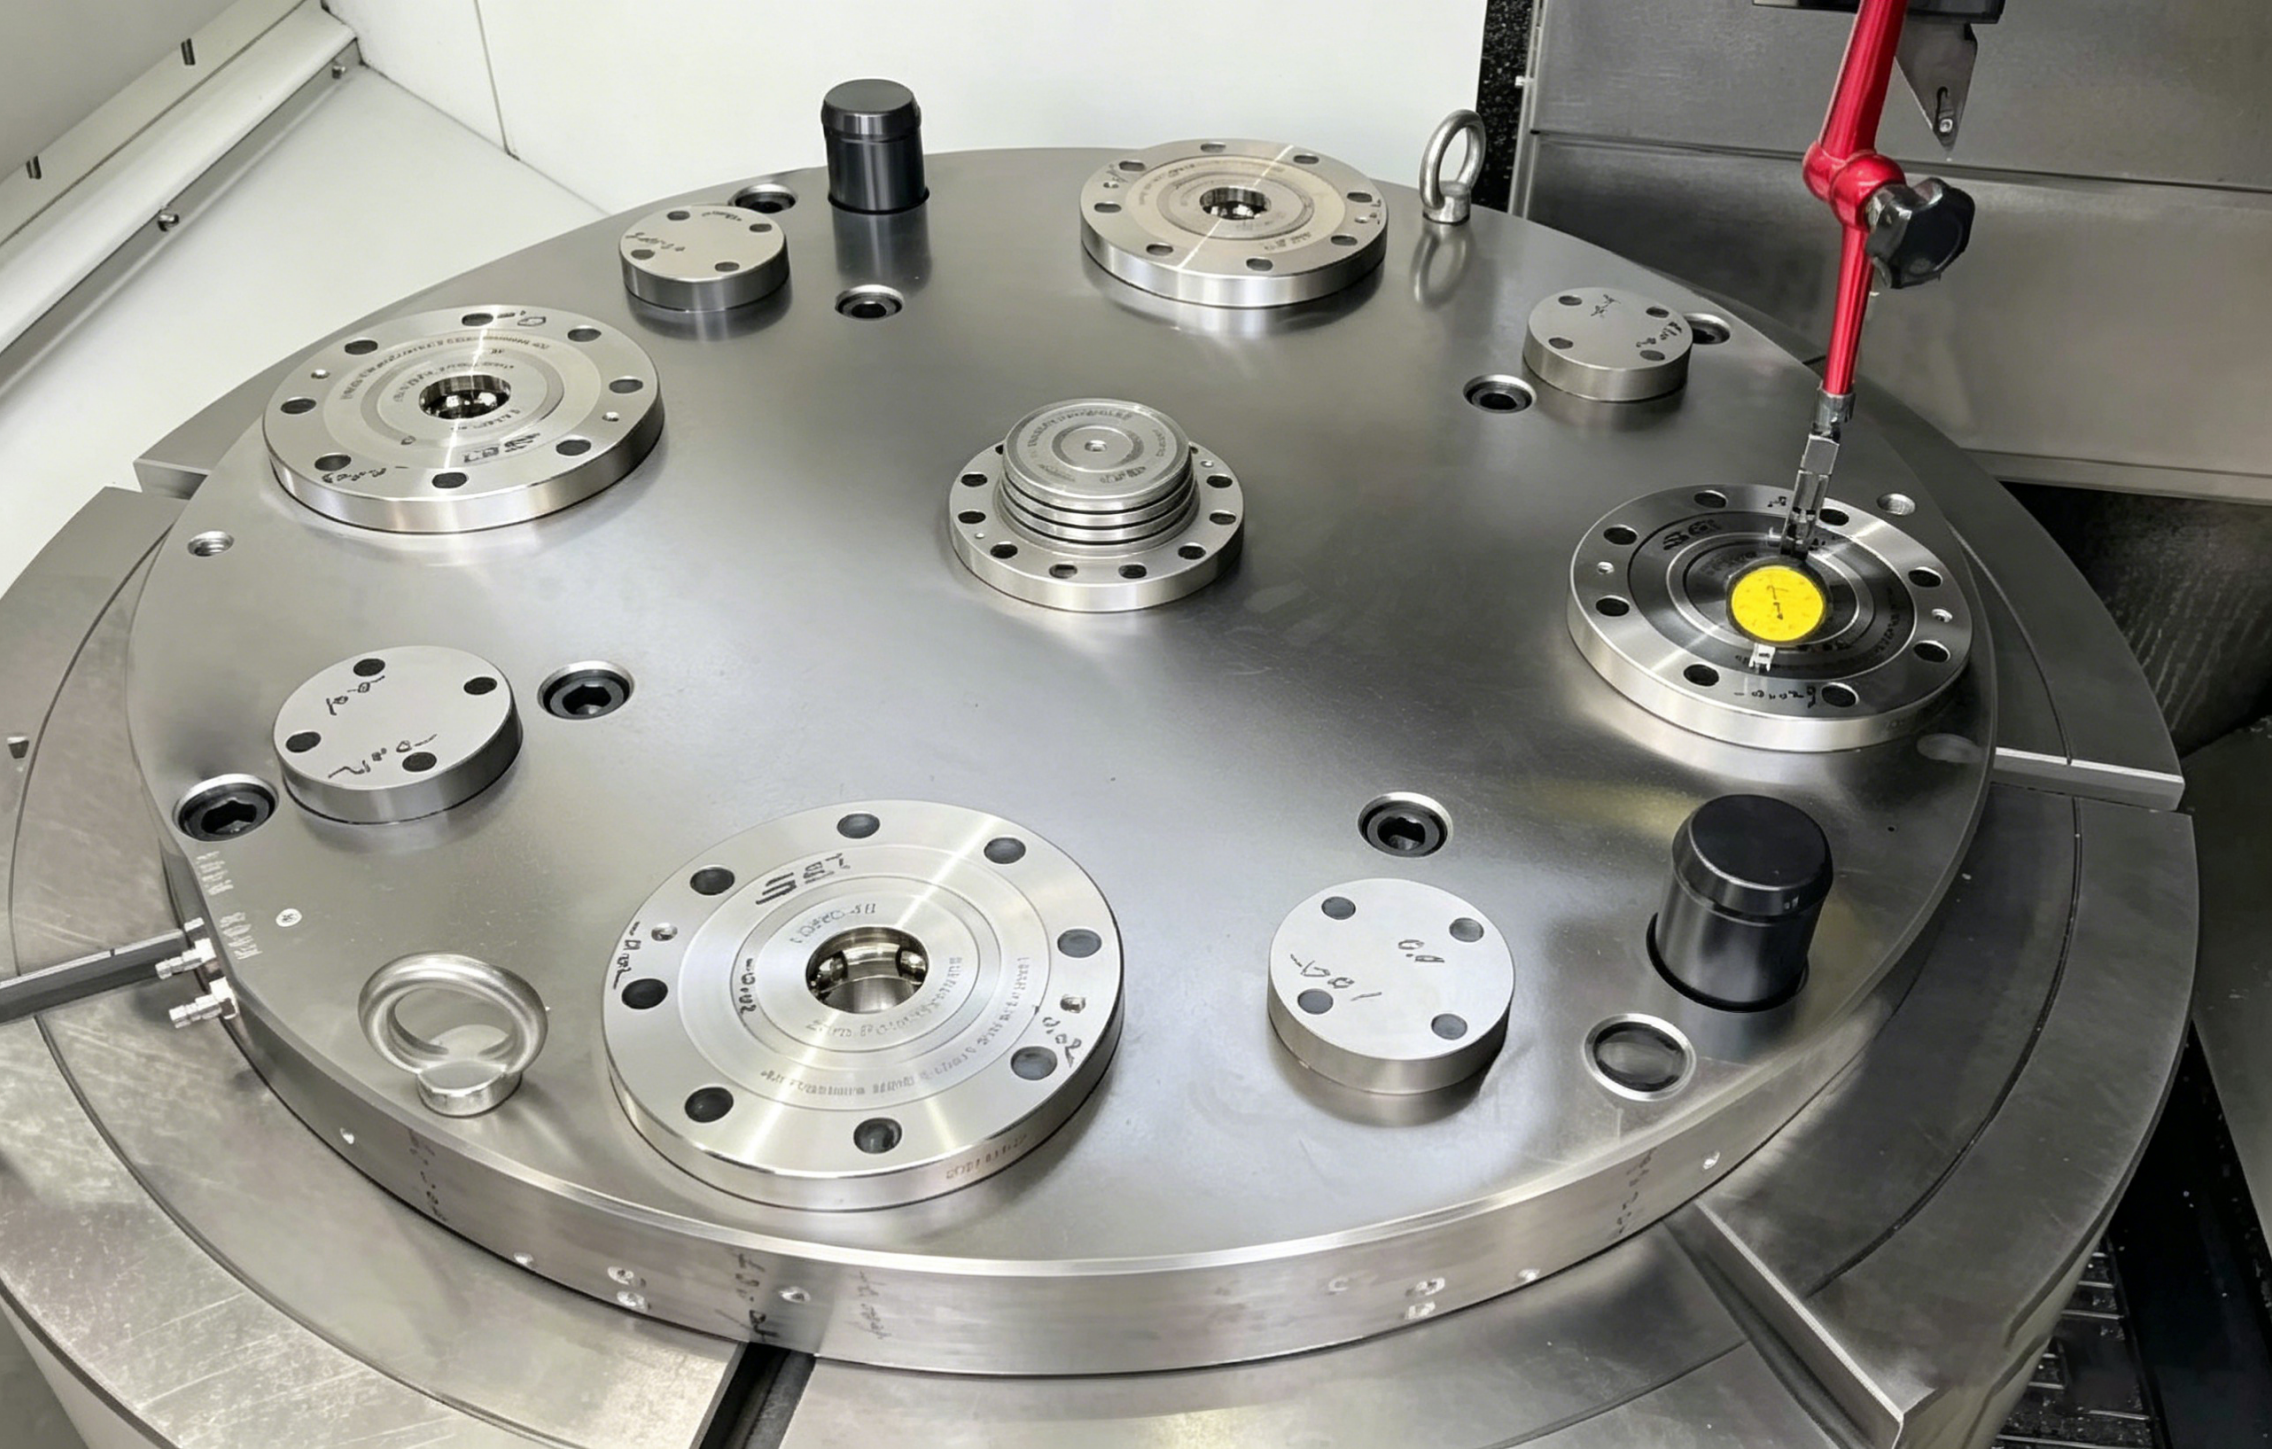
Sau khi cài đặt và cố định, tiến hành phát hiện và hiệu chỉnh chính xác toàn diện. Việc kiểm tra bao gồm độ phẳng của tấm đế và độ đồng trục giữa tham chiếu tấm đế và trục chính của máy. Theo thông số kỹ thuật chấp nhận tiêu chuẩn công nghiệp, độ lệch mặt phẳng sau khi khóa pallet được kiểm soát trong 0,02mm , đáp ứng yêu cầu về độ chính xác của hầu hết các kịch bản xử lý cơ khí.
2. Giải pháp cấu hình tiêu chuẩn để nâng cấp không điểm của bảng T-Slot
Dựa trên kinh nghiệm trang bị thêm tại chỗ phong phú, cấu hình hệ thống thay đổi nhanh điểm 0 hoàn thiện cho bàn làm việc có khe chữ T được tóm tắt như sau, phù hợp với hầu hết các máy tiện đứng và trung tâm gia công:
- Bố cục bộ định vị điểm 0 : Được trang bị 4–7 bộ thiết bị định vị theo kích thước tấm đế, áp dụng cách bố trí ổn định 1 thiết bị trung tâm 3–6 thiết bị ngoại vi để cân bằng sự phân bố ứng suất.
- Lựa chọn đơn vị phù hợp với tải : Chọn bộ phận định vị có lực kẹp tương ứng dựa trên trọng lượng phôi và tải trọng cắt. Các tình huống xử lý vật liệu cứng và tải trọng cao được kết hợp với các thiết bị điểm 0 công suất lớn để tăng cường độ cứng tổng thể.
- Ghim hướng dẫn trước : Được trang bị các cấu trúc dẫn hướng thô để hỗ trợ việc hạ cánh và định vị pallet nhanh chóng, giảm bớt khó khăn khi vận hành thủ công và nâng cao hiệu quả chuyển đổi.
- Mạch khí nén tích hợp : Tấm đế được chế tạo với các cổng khí lắp nhanh để hỗ trợ mở khóa thiết bị điểm 0, phát hiện chỗ ngồi và phản hồi trạng thái.
- Thành phần bảo vệ hoàn chỉnh : Được cấu hình với các tấm che bảo vệ phía dưới để chặn các mảnh vụn sắt, chất lỏng cắt và chất gây ô nhiễm xâm nhập vào bề mặt tiếp xúc định vị, kéo dài tuổi thọ của hệ thống định vị.
3. Ba cạm bẫy nghiêm trọng cần tránh khi trang bị thêm điểm 0
Hầu hết các vấn đề vận hành không ổn định của hệ thống điểm 0 được sửa đổi đều xuất phát từ việc xây dựng không chuẩn và cấu hình không hợp lý. Ba rủi ro tiềm ẩn phổ biến nhất được sắp xếp để tham khảo:
3.1 Lựa chọn vật liệu tấm đế không đúng cách
Ngâm lâu dài trong chất lỏng cắt sẽ gây ra quá trình oxy hóa và ăn mòn các tấm thép thông thường, dẫn đến bề mặt bị rỗ và sai lệch độ phẳng. Để có điều kiện làm việc xử lý ướt bền vững, Tấm đế hợp kim P20H hoặc cao hơn được khuyến nghị để đảm bảo độ chính xác bề mặt ổn định và hiệu suất chống ăn mòn.
3.2 Cố định chỉ bằng bu lông mà không có chốt định vị
Khóa bu-lông đơn không thể bù lại lực cắt ngang và mô-men xoắn. Trong quá trình sản xuất hàng loạt dài hạn, sự dịch chuyển nhỏ của tấm đế sẽ tích tụ, dẫn đến giảm độ chính xác định vị lặp lại và đôi khi có sai lệch kích thước phôi. Định vị chốt côn phù hợp là giải pháp đáng tin cậy và tiết kiệm chi phí nhất.
3.3 Bố trí mạch khí nén ngoài kế hoạch
Hệ thống điểm 0 bằng khí nén dựa vào nguồn cung cấp không khí ổn định để hoàn thành việc mở khóa và phát hiện tín hiệu. Trong giai đoạn đầu trang bị thêm, cần phải bố trí khí nén hợp lý. Đối với các thiết bị quay như máy tiện đứng, bộ phân phối quay hỗ trợ là rất cần thiết để đảm bảo cung cấp không khí liên tục và ổn định cũng như không gian dự trữ cho việc nâng cấp thông minh sau này.
4. Dữ liệu cải tiến hiệu quả và trường hợp trang bị thêm tại chỗ
Một doanh nghiệp sản xuất ở Ninh Ba đã hoàn thành việc nâng cấp hệ thống điểm 0 cho máy tiện đứng với bàn làm việc có rãnh chữ T nguyên bản. Dự án đã sử dụng tấm đế không điểm có thông số kỹ thuật φ1000, phù hợp với các pallet tiêu chuẩn và chốt căng để xây dựng một hệ thống cố định thay đổi nhanh hoàn chỉnh.
Sau khi vận hành và thử nghiệm ổn định, dự án đã đạt được hiệu quả tối ưu hóa nổi bật:
- Thời gian chuyển đổi lịch thi đấu : Giảm từ cách kẹp thủ công 15–20 phút truyền thống xuống trong vòng 30 giây để thay đổi nhanh chóng điểm 0.
- Định vị chính xác : Độ chính xác định vị lặp lại của hệ thống đĩa mẹ được kiểm soát ổn định trong vòng 0,01mm .
- Năng lực xử lý hạng nặng : Hỗ trợ cắt phôi có độ cứng cao HRC58-64, với độ sâu cắt duy nhất lên tới 2 mm, duy trì độ cứng xử lý ổn định.
- Mở rộng thông minh : Được trang bị chức năng phát hiện chỗ ngồi và làm sạch thổi khí tự động, tương thích với dây chuyền sản xuất xếp dỡ tự động để nâng cấp thông minh sau này.
5. Kết luận
Bàn làm việc của máy có khe chữ T tiêu chuẩn hiện tại hỗ trợ lắp đặt tấm đế không điểm và trang bị thêm hệ thống thay đổi nhanh. Đây là một kế hoạch nâng cấp thiết bị có tính thực tiễn cao nhằm kích hoạt năng lực máy công cụ cũ và nâng cao hiệu quả sản xuất với mức đầu tư thấp.
Để đảm bảo hệ thống đã sửa đổi hoạt động ổn định lâu dài, phải thực hiện ba tiêu chuẩn chính: sử dụng tấm đế hợp kim chống ăn mòn phù hợp với môi trường xử lý công nghiệp, lắp đặt các chốt côn để tránh dịch chuyển tấm đế và hoàn thiện quy hoạch mạch khí nén trước để mở rộng thông minh.
Nâng cấp thiết bị không yêu cầu thay thế thường xuyên máy công cụ mới. Chuyển đổi thay đổi nhanh điểm 0 được tiêu chuẩn hóa có thể rút ngắn thời gian thay đổi vật cố định một cách hiệu quả, giảm lỗi điều chỉnh thủ công và cải thiện tỷ lệ sử dụng máy công cụ cho các xưởng gia công.
Nếu bạn có kế hoạch nâng cấp thiết bị cho các máy công cụ cũ, bạn có thể cung cấp loại máy, kích thước phôi và các thông số tải xử lý để có được các giải pháp trang bị thêm tấm đế điểm 0 tùy chỉnh và đề xuất cấu hình chuyên nghiệp.
Tin tức mới nhất
- Gia công 5 trục: Cách các hệ thống điểm 0 và thị giác tối đa hóa độ ổn định gia công
- Các phụ kiện định vị và căn chỉnh xác định độ chính xác gia công CNC như thế nào?
- Hệ thống kẹp nào mang lại độ chính xác và năng suất tốt nhất cho trung tâm gia công đứng của bạn?
- Cách nhanh nhất để giảm thời gian thiết lập CNC với các thiết bị thay đổi nhanh pallet, kẹp hoặc thủ công là gì?
Tin tức mới nhất
-
Các phụ kiện định vị và căn chỉnh xác định độ chính xác gia công CNC như thế nào?Giới thiệu: Cái giá tiềm ẩn của việc điều chỉnh sai Trong gia công CNC, sự khác biệt giữa bộ phận có độ chính xác có giá trị cao và bộ phận phế liệu thường giảm xuống chỉ còn một phần mili...Đọc thêm
-
Hệ thống kẹp nào mang lại độ chính xác và năng suất tốt nhất cho trung tâm gia công đứng của bạn?Tại sao hệ thống kẹp xác định hiệu suất VMC Trong các trung tâm gia công đứng, hệ thống kẹp không phải là một phụ kiện thụ động—nó là liên kết cấu trúc giữa trục chính của máy và phôi. Thi...Đọc thêm
-
Cách nhanh nhất để giảm thời gian thiết lập CNC với các thiết bị thay đổi nhanh pallet, kẹp hoặc thủ công là gì?Trong sản xuất CNC có độ trộn cao, thời gian thiết lập là lực cản lớn nhất có thể kiểm soát được đối với thông lượng. Hệ thống thay đổi nhanh pallet , Thiết bị thay đổi nhanh Kẹ...Đọc thêm
-
Hệ thống điểm 0 cải thiện độ ổn định của phôi như thế nào trong gia công CNC 5 trụcTại sao độ ổn định của phôi bị hỏng khi công việc 5 trục trở nên phức tạp Trung tâm gia công 5 trục đạt được giá trị bằng cách cắt năm mặt của một bộ phận mà không cần kẹp lại thủ công. Lờ...Đọc thêm
-
SET Hệ thống kẹp điểm 0 | Giải pháp tích hợp tự động hóa và thay đổi khuôn mẫu chính xác đầy đủGiới thiệu Sản xuất khuôn cho khuôn lốp ô tô, khuôn dập thân xe, khuôn thủy tinh và khuôn ép nhựa đòi hỏi các tiêu chuẩn nghiêm ngặt về độ chính xác định vị lặp lại, hiệu quả thay đổi vật ...Đọc thêm
Nếu bạn quan tâm đến sản phẩm của chúng tôi, vui lòng tham khảo ý kiến chúng tôi
Chi tiết liên lạc
- Địa chỉ: 1-4 Floors, 17#03, Building 17, No. 269, Xinfeng Road, Xukou Town, Wuzhong District, Suzhou City
- Fax: +86-18112607008
- Điện thoại: 18051849209
- E-mail: [email protected]
Các sản phẩm
Liên kết nhanh
Trung tâm tin tức
Thiết bị đầu cuối di động
Bản quyền © Tô Châu đặt Công ty TNHH SINH THỐNG CÔNG NGHIỆP. MỌI QUYỀN ĐƯỢC BẢO LƯU.
