Một trung tâm gia công năm trục chỉ hoạt động tốt khi có bộ phận gia công hỗ trợ nó. Một vật cố định chặn bàn quay hoặc cản trở đường cắt sẽ biến máy năm trục thành máy ba trục. Quyết định giữ c...
Đọc thêm
Hệ thống điểm 0 cải thiện độ ổn định của phôi như thế nào trong gia công CNC 5 trục
Tại sao độ ổn định của phôi bị hỏng khi công việc 5 trục trở nên phức tạp
Trung tâm gia công 5 trục đạt được giá trị bằng cách cắt năm mặt của một bộ phận mà không cần kẹp lại thủ công. Lời hứa đó sẽ sụp đổ ngay khi một thiết bị cố định cho phép phôi dịch chuyển dù chỉ vài micron ở giữa chu kỳ. Các đường chạy dao đã được lập trình dựa trên một mốc chuẩn cố định đột nhiên bị cắt so với một mốc chuyển động và bộ phận đó vượt quá mức cho phép rất lâu trước khi người vận hành nhận thấy bất cứ điều gì sai trên màn hình.
Các cửa hàng chạy đường chạy dao trục thứ 4 và thứ 5 liên tục báo cáo rằng phần lớn các bộ phận bị loại bỏ có dấu vết quay trở lại quá trình cố định chứ không phải do máy cắt hoặc chương trình. Việc kẹp bu lông xuống lặp đi lặp lại, bàn có rãnh chữ T và ngăn xếp vise đều gây ra các lỗi nhỏ riêng: lực kẹp không đều, trôi nhiệt do thời gian chu kỳ dài và chuyển động vi mô trong quá trình quay trục quay nhanh. Mỗi sự kết hợp này trong một chương trình năm mặt theo cách mà công việc 3 trục không bao giờ trải qua.
Hệ thống điểm 0 được phát triển đặc biệt để loại bỏ biến đó. Thay vì thiết lập lại mốc thời gian mỗi khi một bộ phận bị lật hoặc hoán đổi, thiết bị cố định sẽ khóa vào một tham chiếu cơ học cố định không đổi trên mọi thiết lập, pallet và máy móc trong cửa hàng. Khi tham chiếu đó được thiết lập, lập trình viên, người vận hành và bộ phận kiểm tra đều làm việc từ cùng một điểm vật lý, điều này loại bỏ một trong những nguyên nhân gây bất đồng phổ biến nhất giữa chương trình CAM và bộ phận thực sự ra khỏi máy.
Hệ thống định vị điểm 0 thực sự hoạt động như thế nào
Về cốt lõi, mô-đun kẹp điểm 0 là một khớp nối cơ học: một tấm đế hoặc pallet được gắn cố định vào bàn máy, trục hoặc bia mộ, ghép nối với một chốt định vị được cố định vào mặt dưới của phôi, tấm phụ hoặc vật cố định. Khi chốt rơi vào mô-đun và kẹp ăn khớp, bộ phận sẽ trở về vị trí X, Y, Z và quay chính xác như cũ mỗi lần, thường trong phạm vi 0,005 mm với độ lặp lại.
Điều này quan trọng nhất trong gia công 5 trục vì nó tách rời hai vấn đề thường vướng mắc với nhau: giữ chi tiết một cách cứng nhắc và định vị chi tiết một cách chính xác. Một vise thông thường có thể giữ một bộ phận một cách cứng nhắc nhưng dựa vào người vận hành để chỉnh lại mốc chuẩn bằng cách chạm ra. Mô-đun điểm 0 giữ bộ phận một cách cứng nhắc và đảm bảo mốc chuẩn không bao giờ di chuyển, bởi vì tham chiếu cơ học được tích hợp vào chính khớp nối chứ không phải vào kỹ thuật của người vận hành.
| Phương pháp kẹp | Độ lặp lại điển hình | Yêu cầu về số 0 | Phù hợp nhất |
|---|---|---|---|
| Vise thủ công | 0,02 đến 0,05 mm | Có, mỗi chu kỳ | Nguyên mẫu, công việc một phần |
| Chốt xuống khe chữ T | 0,03 đến 0,08 mm | Có, mỗi chu kỳ | Các bộ phận lớn, khối lượng thấp |
| Mô-đun điểm không | 0,002 đến 0,005 mm | Không, thiết lập một lần | Công việc lặp lại, đa trục, hỗn hợp cao |
Bởi vì điểm tham chiếu mang tính cơ học chứ không phải thủ tục, cùng một pallet có thể di chuyển giữa máy nghiền, máy đo tọa độ và máy EDM dây mà không làm mất mốc chuẩn của nó. Đặc điểm duy nhất đó là yếu tố khiến công cụ điểm 0 trở thành xương sống của hầu hết các tế bào 5 trục có độ trộn cao và tắt đèn hiện đại.
Bộ định vị côn bát giác giải quyết tải xoắn như thế nào
Bộ định vị côn tròn xử lý tốt lực kẹp dọc nhưng chịu được mômen quay kém, do côn hình trụ không có đặc điểm hình học để ngăn bộ phận khỏi bị xoắn dưới tải trọng phay cạnh nặng. Đây là nơi Bộ định vị điểm 0 hình côn bát giác thay đổi hình học của vấn đề.
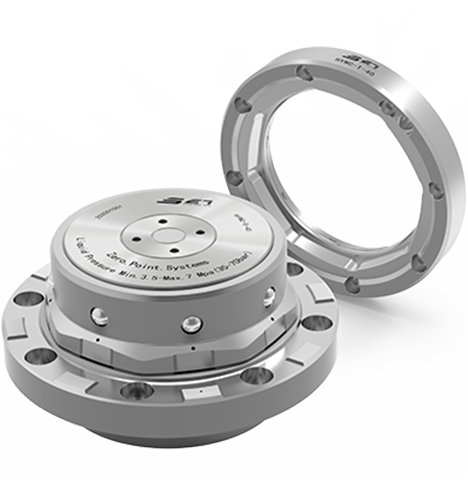
Cấu hình côn tám mặt cung cấp tám mặt tiếp xúc phẳng riêng biệt thay vì một bề mặt cong liên tục. Trong quá trình kẹp, bộ định vị tựa vào các mặt phẳng này bằng tác động nêm chống xoay theo cả hai hướng chứ không chỉ kéo xuống theo chiều dọc. Trong thiết lập 5 trục được gắn trên trục trong đó bàn xoay bộ phận theo các góc ghép, khóa xoay đó sẽ ngăn chặn hiện tượng trượt vi mô hiển thị dưới dạng dấu chứng hoặc độ trôi chiều trên các mặt đã hoàn thiện.
- Hình học tiếp xúc tám mặt chống lại tải trọng xoắn trong quá trình phay mặt nặng
- Góc côn tự định tâm bù đắp cho sự can thiệp của chip hoặc mảnh vụn nhỏ
- Bề mặt tiếp xúc với mặt đất và được làm cứng duy trì khả năng lặp lại qua hàng chục nghìn chu kỳ kẹp
- Tương thích với cả mô-đun kẹp bằng tay và khí nén hoặc thủy lực
Dữ liệu hiện trường từ các cửa hàng vận hành các bộ phận nặng kiểu giá đỡ hàng không vũ trụ cho thấy độ lệch xoắn dưới bộ định vị côn hình bát giác duy trì dưới 3 micron ngay cả ở lực cắt có thể làm rung chuyển tương đương với côn tròn. Đối với các chương trình 5 trục trong đó trục xoay tiếp cận bộ phận từ hàng chục góc vectơ khác nhau trong một chu kỳ, độ cứng xoắn đó thường là sự khác biệt giữa bộ phận có dung sai và bộ phận không có dung sai.
Tích hợp Hệ thống Định vị Điểm 0 với Thiết bị Trunnion
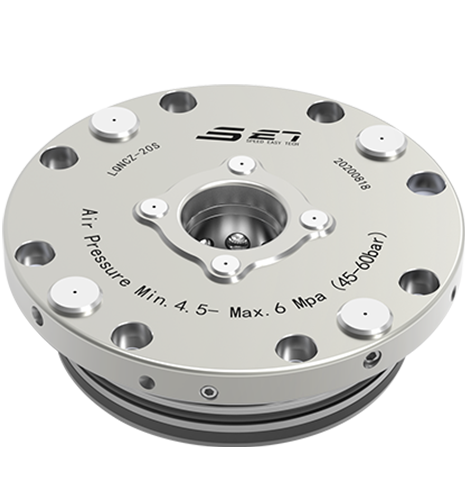
Bàn trục quay và nghiêng phôi để trục chính có thể tiếp cận các chi tiết từ gần như mọi góc độ mà không cần cố định lại thủ công. Sự tự do đó chỉ hữu ích nếu bộ phận đó vẫn ở vị trí hoàn hảo qua mỗi vòng quay, đó chính xác là công việc của một người thợ. Hệ thống định vị điểm 0 được xây dựng trên một thiết kế khóa bóng hình nón ngắn.
Hình dạng hình nón ngắn giữ cho chiều cao khớp nối ở mức thấp, điều này quan trọng trực tiếp trên trục vì mỗi milimet chiều cao được thêm vào sẽ làm tăng bán kính xoay và tải quán tính mà các trục quay phải quản lý trong quá trình lập chỉ mục nhanh. Một kẹp khóa bi bên trong hình nón sẽ kéo bộ phận xuống với lực hướng tâm đều, phân bổ xung quanh toàn bộ chu vi, thay vì lực kéo một điểm có thể làm rung chuyển phôi khi chuyển động quay.
Ba lợi ích thiết thực trên Trunnion Cell
- Chiều cao ngăn xếp thấp hơn giúp giảm tải côngxon trên động cơ trục quay trong quá trình lập chỉ mục tốc độ cao
- Lực kẹp xuyên tâm đều giữ cho bộ phận được căn giữa thông qua các góc nghiêng lên tới 120 độ
- Các giao diện pallet được tiêu chuẩn hóa cho phép một tấm đế tiếp nhận nhiều nhóm bộ phận mà không cần bố trí lại trục
Các cửa hàng chuyển đổi một ô xoay trục quay thủ công sang giao diện điểm 0 thường báo cáo thời gian chu kỳ lập chỉ mục giảm từ 15 đến 25 phần trăm, phần lớn là do trục quay không còn phải giảm tốc một cách thận trọng trong suốt quá trình xoay giữa để tránh làm ảnh hưởng đến bộ phận được tham chiếu lỏng lẻo.
Độ lặp lại theo loại thiết bị cố định: So sánh trực quan
Biểu đồ bên dưới so sánh độ lặp lại vị trí điển hình của các phương pháp cố định thông thường, được biểu thị bằng micron. Giá trị thấp hơn biểu thị vị trí bộ phận chặt chẽ hơn, nhất quán hơn trong các chu kỳ lặp lại.
Biên độ rung trong một chu trình gia công
Kẹp cứng, tham chiếu tốt giúp giảm rung động cộng hưởng trong quá trình cắt đa trục mạnh mẽ. Biểu đồ đường bên dưới theo dõi biên độ rung tương đối trong một chu kỳ từ gia công thô đến hoàn thiện cho bộ phận được kẹp thủ công so với bộ phận được kẹp điểm 0.
Mô hình hiển thị nhất quán trong các phép đo tại xưởng là các bộ phận được kẹp thủ công có xu hướng biên độ cao hơn và thất thường hơn khi tốc độ trục chính và tải trọng bên tăng qua quá trình gia công thô, trong khi thiết lập điểm 0 được tham chiếu cứng nhắc vẫn ở trong dải hẹp hơn nhiều. Dải hẹp hơn đó là thứ cho phép người lập trình đẩy tốc độ tiến dao và giá trị bước nhảy mạnh mẽ hơn mà không gặp rủi ro về vết răng cưa hoặc mài mòn dụng cụ sớm, vì đồ gá không còn là yếu tố giới hạn về độ cứng của vết cắt có thể được đẩy.
So sánh đa yếu tố: Điểm 0 và thiết bị cố định thông thường
Biểu đồ radar bên dưới chấm điểm từng phương pháp cố định theo năm tiêu chí thực tế theo thang điểm từ 1 đến 5, trong đó diện tích khép kín lớn hơn thể hiện hiệu suất tổng thể mạnh hơn cho sản xuất 5 trục có độ hỗn hợp cao.
Cách thức hoạt động của quá trình chuyển đổi thiết lập với quy trình làm việc có điểm 0
Sơ đồ bên dưới phác thảo trình tự chuyển đổi công việc có độ trộn cao điển hình sau khi hệ thống điểm 0 được lắp đặt trên bàn máy hoặc trục máy.
Bởi vì mốc thời gian được đảm bảo bằng khớp nối cơ học chứ không phải bằng thói quen ngắt kết nối của người vận hành, nên việc chuyển đổi này thường mất dưới hai phút, so với mười lăm đến ba mươi phút để tái chỉ báo thủ công trên một thiết bị cố định trục tương đương.
Một ví dụ thực tế từ quá trình sản xuất khung kết hợp cao
Hãy xem xét một xưởng sản xuất đang vận hành các khung kết cấu cho thiết bị công nghiệp, được gia công từ phôi nhôm trên năm mặt cho mỗi bộ phận theo lô từ 40 đến 80 chiếc. Trước khi chuyển sang gia công điểm 0, mỗi bộ phận yêu cầu chỉ báo lại thủ công giữa thao tác gia công thô 3 2 và bước hoàn thiện trục cuối cùng, thêm khoảng 20 phút thời gian không cắt cho mỗi bộ phận và đưa ra đủ phương sai vị trí để việc loại bỏ kiểm tra cuối cùng đạt gần sáu phần trăm.
Sau khi tiêu chuẩn hóa các bộ định vị côn bát giác cho thiết bị gia công thô và hệ thống định vị điểm 0 hình nón ngắn trên trục, cửa hàng đã loại bỏ hoàn toàn việc chỉ báo lại thủ công. Các pallet được di chuyển trực tiếp từ trạm thô đến trục với mốc chuẩn còn nguyên vẹn, thời gian không cắt trên mỗi bộ phận giảm xuống còn khoảng bốn phút và tỷ lệ từ chối kiểm tra lần cuối giảm xuống dưới 1% trong thời gian sản xuất kéo dài ba tháng.
Hiệu quả đạt được ít hơn nhờ cắt nhanh hơn và nhiều hơn từ việc loại bỏ bước thủ công dễ bị lỗi, đây là mô hình mà hầu hết các cửa hàng hỗn hợp cao đều thấy khi một dữ liệu cơ học chung trải rộng trên nhiều trạm thay vì đặt lại ở mỗi trạm.
Duy trì độ chính xác lâu dài dưới tải sản xuất hàng ngày
Mô-đun điểm 0 chỉ chính xác khi bề mặt tiếp xúc của nó luôn sạch sẽ. Mảnh vụn, cặn chất làm mát và sạn mịn là nguyên nhân phổ biến nhất gây ra độ lệch dần dần của độ chính xác ở những cửa hàng bỏ qua quy trình bảo trì cơ bản, vì ngay cả một vài micron mảnh vụn bị mắc kẹt giữa côn định vị và hình nón giao phối của nó sẽ bù đắp cho mốc chuẩn trong chu kỳ đó.
Hầu hết các cửa hàng áp dụng công cụ điểm 0 trong sản xuất liên tục đều xây dựng ba thói quen trong quy trình vận hành tiêu chuẩn của họ. Đầu tiên, thổi khí nhanh hoặc lau sạch cả bộ định vị và ổ cắm tấm đế trước mỗi chu kỳ kẹp, việc này chỉ mất vài giây nhưng loại bỏ phần lớn nguy cơ nhiễm bẩn. Thứ hai, kiểm tra kích thước theo lịch trình, thường là hàng tuần hoặc vài nghìn chu kỳ một lần, sử dụng chỉ báo kiểm tra hoặc quả bóng hiệu chuẩn chuyên dụng để xác nhận mốc chuẩn không bị lệch. Thứ ba, theo dõi số lượng chu kỳ kẹp trên mỗi mô-đun để các vòng đệm, lò xo hoặc các bộ phận thủy lực bên trong cơ cấu kẹp được thay thế theo lịch trình phòng ngừa thay vì sau khi lỗi xuất hiện dưới dạng các bộ phận bị loại bỏ.
Điểm hao mòn phổ biến cần kiểm tra
- Bề mặt tiếp xúc côn hoặc hình nón dùng để rỗ, lõm hoặc nhuộm chất làm mát
- Cơ cấu kẹp lò xo hoặc vòng đệm để giảm lực kéo xuống theo thời gian
- Bu lông gắn tấm đế để duy trì mô-men xoắn sau các chu kỳ rung lặp đi lặp lại
- Chốt định vị trên pallet để chống mòn ở phần vát tiếp xúc ban đầu
Các cửa hàng bỏ qua các bước kiểm tra này có xu hướng chỉ nhận thấy các vấn đề về độ chính xác sau khi một loạt bộ phận không đạt được bước kiểm tra cuối cùng, tại thời điểm đó, nguyên nhân cốt lõi khó xác định hơn so với việc kiểm tra định kỳ hàng tuần. Xây dựng việc kiểm tra thành một lịch trình bảo trì phòng ngừa hiện có, thay vì coi nó như một nhiệm vụ riêng biệt, là cách đáng tin cậy nhất để duy trì một nhóm mô-đun điểm 0 hoạt động ở mức dung sai định mức trong nhiều năm thay vì nhiều tháng.
Ước tính lợi nhuận từ việc tiêu chuẩn hóa công cụ điểm 0
Trường hợp tài chính cho việc tạo công cụ điểm 0 hiếm khi xuất phát từ chính chi phí mô-đun, đây là một chi tiết đơn hàng khiêm tốn so với thời gian máy mà nó bảo vệ. Nó xuất phát từ ba nguồn tổng hợp: giảm thời gian không cắt trên mỗi bộ phận, giảm phế liệu và làm lại, đồng thời giảm sự phụ thuộc vào một người vận hành có kinh nghiệm duy nhất để duy trì dung sai bằng cảm giác.
Thời gian không cắt là thời gian dễ định lượng nhất. Nếu chỉ báo lại thủ công trên một thiết bị cố định trục xoay tiêu tốn 20 phút cho mỗi bộ phận và việc chuyển đổi điểm 0 tiêu tốn hai phút, thì một lô gồm 60 bộ phận sẽ phục hồi khoảng 18 giờ thời gian trục xoay mà nếu không sẽ không hoạt động trong quá trình thiết lập. Ở mức giá thông thường tại cửa hàng, chỉ riêng thời gian phục hồi đó thường mang lại khoản đầu tư vào dụng cụ trong một lần sản xuất duy nhất của dòng sản phẩm có khối lượng trung bình.
Thêm vào đó là các hợp chất khử phế liệu. Một cửa hàng chuyển từ tỷ lệ loại bỏ 6% sang tỷ lệ loại bỏ 1% cho lô 60 sản phẩm sẽ tránh được khoảng ba bộ phận bị loại bỏ trong mỗi lần sản xuất, mỗi bộ phận chịu toàn bộ chi phí về vật liệu, thời gian máy và chương trình đã được đưa vào đó trước khi lỗi được phát hiện. Trên hàng chục lô mỗi năm, riêng sự khác biệt đó thường xuyên vượt quá tổng chi phí chuyển đổi một ô sang giao diện điểm 0 chung.
Yếu tố thứ ba khó đưa ra con số hơn nhưng cũng quan trọng không kém trong thực tế: tính nhất quán không phụ thuộc vào toán tử nào đã chạy thiết lập. Dữ liệu cơ học hoạt động giống nhau cho dù thợ máy cấp cao hay người được thuê gần đây tải pallet, điều này giúp giảm thời gian đào tạo cần thiết trước khi người vận hành mới có thể thực hiện các công việc có tính kết hợp cao một cách độc lập.
Chọn cấu hình điểm 0 phù hợp
Không phải mọi công việc 5 trục đều cần hình dạng định vị hoặc lực kẹp giống nhau. Việc khớp mô-đun với họ bộ phận sẽ tránh được cả việc kẹp dưới mức, gây rủi ro cho việc di chuyển bộ phận và việc xác định quá mức, làm tăng thêm chi phí và chiều cao ngăn xếp không cần thiết.
| Đặc điểm công việc | Khuyến nghị cân nhắc |
|---|---|
| Phay mặt nặng, mô-men xoắn cao | Bộ định vị côn hình bát giác cho lực cản quay |
| Các chương trình nghiêng, gắn trên trục | Hệ thống định vị khóa bi hình nón ngắn cho chiều cao ngăn xếp thấp |
| Thường xuyên thay đổi thành phần gia đình | Mẫu tấm đế được tiêu chuẩn hóa trên tất cả các đồ đạc |
| Thành mỏng hoặc các bộ phận mỏng manh | Lực kẹp phân bố đều trên một điểm chịu lực cao |
| Sản xuất nhiều máy, sử dụng pallet chung | Giao diện mô-đun chung trên các trạm nghiền, kiểm tra và EDM |
Khi một công việc kết hợp một số đặc điểm này, hầu hết các cửa hàng đều tiêu chuẩn hóa trên một họ bộ định vị trên toàn bộ ô thay vì trộn lẫn các hình học, vì một giao diện cơ học duy nhất giúp đơn giản hóa cả việc kiểm kê dụng cụ và đào tạo người vận hành.
Nó cũng giúp lập kế hoạch bố trí mô-đun xung quanh nhóm bộ phận thay vì xung quanh một công việc duy nhất. Mẫu pallet có kích thước dành cho bộ phận dự kiến lớn nhất trong dòng, với các vị trí lắp đặt được để trống cho các biến thể nhỏ hơn, tránh được lỗi phổ biến khi thiết kế dụng cụ xung quanh một bộ phận và sau đó phát hiện ra rằng nó không mở rộng quy mô khi kết hợp công việc thay đổi trong một năm sản xuất. Việc xem xét các báo giá sắp tới cùng với kho vật cố định hiện có trước khi quyết định sử dụng hình học của bộ định vị có xu hướng ngăn chặn việc trang bị lại trang bị tốn kém vào giữa năm.
Câu hỏi thường gặp
Câu hỏi 1: Hệ thống điểm 0 trên thực tế có thể giữ được độ chính xác về vị trí đến mức nào theo thời gian?
Các mô-đun thép cứng được bảo trì tốt thường có độ lặp lại trong khoảng 0,005 mm trong hàng chục nghìn chu kỳ kẹp, mặc dù số liệu thực tế phụ thuộc vào lực kẹp, khả năng kiểm soát ô nhiễm và mức độ giữ sạch các bề mặt tiếp xúc một cách nhất quán.
Câu hỏi 2: Bộ định vị côn hình bát giác có cần thiết cho mọi công việc cắt 5 trục hay chỉ cho công việc cắt nặng?
Các nguyên công hoàn thiện nhẹ hơn với tải trọng bên tối thiểu thường có thể thực hiện trên các máy định vị côn tròn tiêu chuẩn. Hình học bát giác thu được chi phí chủ yếu nhờ các đường phay thô hoặc phay mặt nặng khi tải trọng xoắn là đáng kể.
Câu hỏi 3: Hệ thống định vị điểm 0 có thể được trang bị thêm vào một bàn quay hiện có không?
Trong hầu hết các trường hợp là có, miễn là bề mặt trục có đủ diện tích lắp phẳng và mẫu tấm đế phù hợp với khoảng cách bu lông của bàn. Bạn nên kiểm tra độ vừa vặn ngắn gọn với vỏ xoay của trục trước khi đặt hàng.
Câu hỏi 4: Việc thêm mô-đun điểm 0 có làm giảm diện tích kẹp có thể sử dụng cho các bộ phận lớn hơn không?
Bản thân tấm đế đã bổ sung thêm một số chiều cao và diện tích, nhưng hầu hết các thiết kế hình nón ngắn đều được chế tạo đặc biệt để giảm thiểu hậu quả đó, giữ cho diện tích bàn có thể sử dụng gần với diện tích mà một vật cố định có chốt sẽ mang lại.
Câu hỏi 5: Dụng cụ điểm 0 ảnh hưởng như thế nào đến thời gian chuyển đổi so với chỉ thị thủ công?
Quá trình chuyển đổi thông thường với giao diện điểm 0 diễn ra dưới hai phút cho mỗi bộ phận, so với mười lăm đến ba mươi phút để chỉ báo lại thủ công đầy đủ trên một thiết bị cố định trục tương đương.
Tin tức mới nhất
- Gia công 5 trục: Cách các hệ thống điểm 0 và thị giác tối đa hóa độ ổn định gia công
- Các phụ kiện định vị và căn chỉnh xác định độ chính xác gia công CNC như thế nào?
- Hệ thống kẹp nào mang lại độ chính xác và năng suất tốt nhất cho trung tâm gia công đứng của bạn?
- Cách nhanh nhất để giảm thời gian thiết lập CNC với các thiết bị thay đổi nhanh pallet, kẹp hoặc thủ công là gì?
Tin tức mới nhất
-
Các phụ kiện định vị và căn chỉnh xác định độ chính xác gia công CNC như thế nào?Giới thiệu: Cái giá tiềm ẩn của việc điều chỉnh sai Trong gia công CNC, sự khác biệt giữa bộ phận có độ chính xác có giá trị cao và bộ phận phế liệu thường giảm xuống chỉ còn một phần mili...Đọc thêm
-
Hệ thống kẹp nào mang lại độ chính xác và năng suất tốt nhất cho trung tâm gia công đứng của bạn?Tại sao hệ thống kẹp xác định hiệu suất VMC Trong các trung tâm gia công đứng, hệ thống kẹp không phải là một phụ kiện thụ động—nó là liên kết cấu trúc giữa trục chính của máy và phôi. Thi...Đọc thêm
-
Cách nhanh nhất để giảm thời gian thiết lập CNC với các thiết bị thay đổi nhanh pallet, kẹp hoặc thủ công là gì?Trong sản xuất CNC có độ trộn cao, thời gian thiết lập là lực cản lớn nhất có thể kiểm soát được đối với thông lượng. Hệ thống thay đổi nhanh pallet , Thiết bị thay đổi nhanh Kẹ...Đọc thêm
-
Hệ thống điểm 0 cải thiện độ ổn định của phôi như thế nào trong gia công CNC 5 trụcTại sao độ ổn định của phôi bị hỏng khi công việc 5 trục trở nên phức tạp Trung tâm gia công 5 trục đạt được giá trị bằng cách cắt năm mặt của một bộ phận mà không cần kẹp lại thủ công. Lờ...Đọc thêm
-
SET Hệ thống kẹp điểm 0 | Giải pháp tích hợp tự động hóa và thay đổi khuôn mẫu chính xác đầy đủGiới thiệu Sản xuất khuôn cho khuôn lốp ô tô, khuôn dập thân xe, khuôn thủy tinh và khuôn ép nhựa đòi hỏi các tiêu chuẩn nghiêm ngặt về độ chính xác định vị lặp lại, hiệu quả thay đổi vật ...Đọc thêm
Nếu bạn quan tâm đến sản phẩm của chúng tôi, vui lòng tham khảo ý kiến chúng tôi
Chi tiết liên lạc
- Địa chỉ: 1-4 Floors, 17#03, Building 17, No. 269, Xinfeng Road, Xukou Town, Wuzhong District, Suzhou City
- Fax: +86-18112607008
- Điện thoại: 18051849209
- E-mail: [email protected]
Các sản phẩm
Liên kết nhanh
Trung tâm tin tức
Thiết bị đầu cuối di động
Bản quyền © Tô Châu đặt Công ty TNHH SINH THỐNG CÔNG NGHIỆP. MỌI QUYỀN ĐƯỢC BẢO LƯU.