
Một trung tâm gia công năm trục chỉ hoạt động tốt khi có bộ phận gia công hỗ trợ nó. Một vật cố định chặn bàn quay hoặc cản trở đường cắt sẽ biến máy năm trục thành máy ba trục. Quyết định giữ c...
Đọc thêm
Cách thay đổi cán dao nhanh và định vị điểm 0 hình côn bát giác cắt giảm thời gian thiết lập máy tiện CNC
Nơi thời gian chuyển đổi thực sự biến mất trên máy tiện
Hầu hết các cửa hàng đều theo dõi thời gian chu kỳ một cách ám ảnh, tuy nhiên chi phí tiềm ẩn lớn nhất trên máy tiện CNC hiếm khi xảy ra trong quá trình cắt. Nó xảy ra giữa các công việc, khi một tháp pháo phải được gia công lại, người vận hành chạm lại mọi bản in và máy không hoạt động trong khi giấy tờ cho biết nó đang "đang được sản xuất". Đối với công việc hàng loạt nhỏ và hỗn hợp cao, việc chuyển đổi có thể tiêu tốn nhiều giờ trục chính hơn một tháng so với quá trình sản xuất chip thực tế.
Nguồn vật lý của độ trễ đó hầu như luôn giống nhau: dụng cụ được bắt vít, miếng chêm hoặc kẹp trực tiếp vào tháp pháo hoặc bệ đỡ, không có bề mặt tham chiếu có thể lặp lại. Mỗi lần loại bỏ buộc phải đo lại toàn bộ. Hai loại phần cứng tồn tại cụ thể để loại bỏ bước đó: cán công cụ mô-đun tách đầu cắt khỏi giao diện lắp đặt và hệ thống định vị côn cho phép tháo toàn bộ vật cố định hoặc khối công cụ ra và lắp lại trong phạm vi vài micron so với vị trí trước đó của nó.
thời gian thiết lập Độ lặp lại Thời gian hoạt động của máy nạp thanh Chuyển đổi đa trục chính
Dòng chuôi công cụ thay đổi nhanh: Tách đầu khỏi giá đỡ
Ý tưởng cốt lõi đằng sau một loạt chuôi công cụ thay đổi nhanh rất đơn giản: mảnh cắt nằm trong một bộ phận đầu nhỏ và bộ phận đầu đó định vị vào một thân đế cố định thông qua một khớp nối khớp nối hoặc khớp nối răng cưa, được cố định bằng một vít hoặc đòn bẩy kẹp duy nhất. Thân đế không bao giờ rời khỏi túi tháp pháo. Chỉ có phần đầu di chuyển.
Điều này quan trọng vì ba lý do thực tế. Đầu tiên, độ lệch chiều cao dụng cụ và đường tâm được đặt một lần trong thân đế và giữ trên mỗi lần hoán đổi đầu, bởi vì hình dạng khớp nối lặp lại với dung sai chặt chẽ thay vì phụ thuộc vào mức độ chặt của người vận hành khi vặn bu-lông lắp. Thứ hai, thay đổi hạt dao không còn yêu cầu kéo toàn bộ giá đỡ ra khỏi tháp pháo, do đó không cần phải chỉnh lại đồng hồ hoặc vuông góc lại. Thứ ba, các mặt hàng hao mòn và hình học đặc biệt có thể được đặt sẵn trên bàn, ngoài máy, trong khi máy tiện vẫn tiếp tục thực hiện một công việc khác.
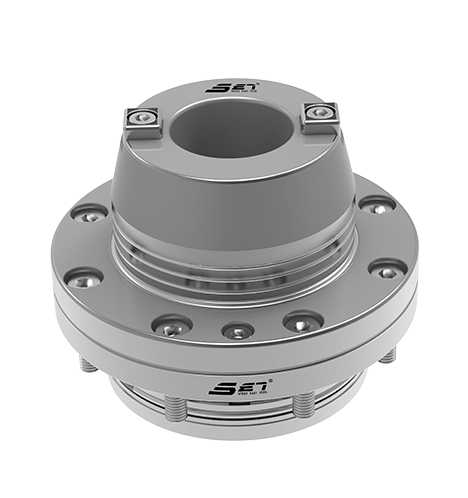
Thông số kỹ thuật khớp nối điển hình
| Định dạng chân | Loại khớp nối | Độ lặp lại | Trường hợp sử dụng điển hình |
|---|---|---|---|
| Thân vuông, 16 đến 32 mm | Khớp nối mặt răng cưa | Trong vòng 0,005 mm | Tiện chung, máy tiện cỡ vừa và nhỏ |
| Thân tròn, kiểu thanh nhàm chán | Trượt khớp đúng với cam khóa | Trong vòng 0,003 mm | Công tác khoan trong, khoan sâu |
| Gắn khối, tương thích VDI | Khớp nối xuyên tâm kiểu cong | Trong vòng 0,005 mm | Trung tâm tiện dựa trên tháp pháo |
Bởi vì hình dạng khớp nối có khả năng tự định vị nên người vận hành thường báo cáo rằng việc hoán đổi đầu và cắt xác minh chỉ mất chưa đến hai phút, so với mười đến mười lăm phút đối với giá đỡ bu-lông thông thường cần kiểm tra chỉ báo quay số sau đó.
Bộ định vị điểm 0 hình côn bát giác: Cách hình học giữ vị trí
Khi cán thay đổi nhanh giải quyết được vấn đề về đầu dụng cụ, thì máy định vị điểm 0 hình côn bát giác giải quyết vấn đề về vật cố định và khối công cụ. Thay vì côn tròn, chốt định vị sử dụng cấu hình côn tám cạnh để đặt vào ổ cắm tám cạnh phù hợp. Các mặt phẳng bổ sung thực hiện hai công việc cùng một lúc: chúng chịu tải hướng tâm mà không dựa vào một đường tiếp xúc nào và chúng khóa hướng quay để thiết bị luôn hạ cánh ở cùng một vị trí theo đồng hồ chứ không chỉ ở cùng một vị trí X-Y-Z.
Cơ cấu đinh kéo hoặc thanh kéo bên dưới ổ cắm sẽ kéo côn xuống và vào trong khi nó ăn khớp, đặt hoàn toàn các mặt bát giác trước khi khóa. Do cơ cấu được dẫn động bằng lò xo hoặc thủy lực chứ không phụ thuộc vào mô-men xoắn nên lực kẹp không đổi trong mỗi chu kỳ, đó là lý do thực sự khiến khả năng lặp lại duy trì qua hàng nghìn chu kỳ tải và dỡ tải thay vì suy giảm sau vài trăm chu kỳ đầu tiên.

Trình tự tương tác
Khóa xoay thông qua côn nhiều mặt là thứ cho phép hoán đổi và nạp lại vật cố định mà không cần kiểm tra chỉ báo quay số tiếp theo, đây là bước thường tiêu tốn nhiều thời gian thiết lập nhất trên máy tiện.
Phụ kiện định vị điểm 0: Xây dựng một trạm kẹp hoàn chỉnh
Một ổ cắm định vị hiếm khi hoạt động một mình. Hầu hết các cửa hàng đều xây dựng một trạm kẹp bằng cách sử dụng một nhóm phụ kiện định vị điểm 0 để các pallet, các tấm kẹp, ngàm mềm và các tấm phụ đều có thể tham chiếu cùng một điểm 0 bất kể thiết bị cố định nào được tải vào ngày hôm đó.

Danh mục phụ kiện thông dụng
- Ổ cắm đế cho bàn máy, tấm phụ và bia mộ
- Kéo đinh tán có kích thước phù hợp với độ dày vật cố định cụ thể
- Khối truyền động bằng tay, khí nén và thủy lực
- Các tấm nâng nâng vật cố định lên trên sự tích tụ chip và chất làm mát
- Dụng cụ làm sạch để dọn chip khỏi ổ cắm côn trước khi nạp lại
- Cảm biến vị trí xác nhận chỗ ngồi đầy đủ trước khi tín hiệu bắt đầu chu kỳ được phát ra
Loại cảm biến đáng được chú ý đặc biệt đối với những ca làm việc không có người giám sát hoặc ít người tham gia. Một ổ cắm trông có vẻ cố định nhưng có một con chip bị mắc kẹt dưới một mặt phẳng có thể dịch chuyển vật cố định một lượng nhỏ nhưng thực tế, đủ để loại bỏ một lỗ khoan chính xác. Cảm biến xác nhận chỗ ngồi sẽ làm gián đoạn quá trình bắt đầu chu trình thay vì để máy chạy trên kẹp dương tính giả.
Lắp các hệ thống này vào một máy tiện hiện có
Việc trang bị thêm công cụ mô-đun vào một máy đã có danh sách công cụ xác định ít gây rối hơn so với tưởng tượng, bởi vì cả hệ thống cán và bộ định vị đều được thiết kế để nằm bên trong các giao diện mà máy đã sử dụng. Dòng chuôi thay đổi nhanh thường có dạng VDI và dấu chân khối vuông, do đó, nó có thể rơi vào các túi tháp pháo hiện có mà không cần sửa đổi máy. Các ổ cắm điểm 0 bắt vít vào tấm phụ hoặc bàn hiện có theo cùng kiểu bu lông mà thiết bị cố định đã sử dụng.
Câu hỏi về khả năng tương thích thường xuất hiện ở đâu
| Tính năng máy | Xem xét khả năng tương thích |
|---|---|
| Máy tiện được trang bị máy cấp phôi | Các ổ cắm định vị ở phía trục phụ phải thông thoáng đường di chuyển của ống cấp liệu |
| Dụng cụ gia công trục chính HSK | Khớp nối cán độc lập với độ côn của trục chính nên cả hai có thể được sử dụng cùng nhau |
| Các trung tâm tiện nhỏ gọn như máy tiện dòng Haas ST | Đầu chuôi VDI có cấu hình thấp giúp giảm xung đột về khoảng sáng gầm tháp pháo trên các đường bao nhỏ hơn |
| Hoạt động chuyển trục chính phụ | Ổ cắm điểm 0 trên cả hai trục giữ cho hướng bộ phận ổn định sau khi chuyển |
Đặc biệt trên các dây chuyền cấp phôi, giá trị được kết hợp. Bộ nạp đã loại bỏ việc nạp thanh thủ công khỏi chu trình; việc ghép nối nó với công cụ thay đổi nhanh sẽ loại bỏ nguồn thời gian nhàn rỗi chính thứ hai, đó là việc tái công cụ giữa các đường kính thanh hoặc các họ bộ phận. Hiệu ứng kết hợp là ít điểm dừng hoàn toàn hơn trên mỗi ca thay vì thay đổi lớn đối với bất kỳ thời gian chu kỳ đơn lẻ nào.
Lựa chọn giữa mô-đun cấp độ thân và cấp độ vật cố định
Không phải mọi công việc đều cần cả hai hệ thống cùng một lúc. Một cách hữu ích để quyết định là xem xét những gì thay đổi thường xuyên nhất trên sàn: bản thân dụng cụ cắt hoặc toàn bộ thiết lập phôi gia công.
Chọn dòng cán khi
- Chèn và hình dạng công cụ thay đổi thường xuyên trong cùng một họ chi tiết
- Tầm với hoặc đường kính của thanh nhàm chán thay đổi tùy theo công việc
- Số lượng túi tháp pháo bị hạn chế và mật độ công cụ cần tăng lên
Chọn bộ định vị điểm 0 khi
- Đồ gá, kẹp hoặc ngàm mềm được hoán đổi giữa các số bộ phận không liên quan
- Nhiều máy cần chia sẻ cùng một kho vật cố định
- Thời gian kiểm tra bài viết đầu tiên cần được rút ngắn sau khi tải lại vật cố định
Nhiều cửa hàng hỗn hợp cao cuối cùng đã áp dụng cả hai, vì hai hệ thống giải quyết các giai đoạn khác nhau của cùng một quá trình chuyển đổi: chuôi rút ngắn các lần hoán đổi cấp độ công cụ, bộ định vị rút ngắn các lần hoán đổi cấp độ vật cố định và cùng nhau chúng giảm số lần kiểm tra căn chỉnh thủ công mà người vận hành phải thực hiện mỗi ca.
Giữ khả năng lặp lại trong suốt vòng đời của dụng cụ
Khả năng lặp lại là một yêu cầu cơ học và giống như bất kỳ yêu cầu cơ học nào, nó sẽ giảm chất lượng nếu giao diện bị lạm dụng hoặc bị ô nhiễm. Một số thói quen duy trì dung sai mà các hệ thống này được xây dựng để duy trì.
- Làm sạch phoi và cặn chất làm mát khỏi mặt côn và răng cưa khớp nối trước mỗi lần nạp lại, không chỉ khi đổi ca
- Kiểm tra độ mòn của các chốt kéo và vít kẹp theo lịch trình cố định thay vì chỉ sau khi xuất hiện sự cố
- Tránh kéo vật cố định qua bề mặt ổ cắm trong khi đặt, vì bề mặt được ghi điểm sẽ thay đổi hình dạng tiếp xúc vĩnh viễn
- Ghi lại dữ liệu xác nhận lực ngồi hoặc cảm biến trong trường hợp bộ điều khiển cho phép, do đó lực kẹp bị trôi chậm sẽ bị phát hiện trước khi gây ra hỏng hóc bộ phận
Các cửa hàng coi những giao diện này là vật tư tiêu hao liền kề, nghĩa là chúng nhận được sự quan tâm thường xuyên như một bộ phận chèn hoặc bộ lọc làm mát, có xu hướng giữ các số về độ lặp lại gần với thông số kỹ thuật ban đầu trong nhiều năm thay vì nhiều tháng.
Câu hỏi thường gặp
Câu hỏi 1: Việc thêm công cụ mô-đun có yêu cầu lập trình lại các chương trình máy tiện CNC hiện có không
Nói chung là không. Các giá trị độ dài dao và độ lệch được thiết lập một lần so với điểm 0 của thân đế hoặc vật cố định mới và chương trình tiếp tục gọi cùng một số dao hoặc độ lệch phôi mà nó đã sử dụng. Giao diện vật lý thay đổi, không phải logic chương trình.
Câu hỏi 2: Bộ định vị côn bát giác cần bao nhiêu lực kẹp để giữ vị trí dưới tải trọng quay
Lực kẹp được điều chỉnh theo trọng lượng của vật cố định, khối lượng bộ phận và lực cắt dự kiến thay vì một con số cố định duy nhất, đó là lý do tại sao tồn tại các tùy chọn dẫn động bằng tay, khí nén và thủy lực trong phạm vi phụ kiện. Nhà cung cấp hoặc kỹ sư công cụ thường xác định kích thước này dựa trên vật cố định nặng nhất và khả năng gia công thô mạnh mẽ nhất dự kiến trên trạm đó.
Câu hỏi 3: Có thể sử dụng nhanh cán dao và bộ định vị điểm 0 trên cùng một máy tiện cùng lúc không
Vâng. Chúng giải quyết các giao diện khác nhau trên máy, mặt ụ cho các cán và mặt bàn hoặc tấm phụ cho bộ định vị, do đó không có xung đột cơ học khi chạy cả hai hệ thống cùng một lúc.
Câu hỏi 4: Việc trang bị thêm các hệ thống này có gây gián đoạn cho máy tiện đã được sản xuất không
Việc lắp đặt thường chỉ giới hạn ở việc bắt vít thân đế vào túi hiện có hoặc ổ cắm vào tấm phụ hiện có, cả hai đều nằm trong kiểu lắp ban đầu của máy. Thời gian ngừng hoạt động gần giống với việc thay đổi công cụ thông thường hơn là xây dựng lại máy.
Câu hỏi 5: Dấu hiệu chính cho thấy thiết bị định vị điểm 0 cần được bảo trì là gì?
Sự gia tăng dần dần về biến thể của phần đầu tiên sau khi nạp lại vật cố định, ngay cả khi chương trình và độ dời không thay đổi, là dấu hiệu ban đầu phổ biến nhất và thường dẫn đến dấu vết nhiễm bẩn chip hoặc mòn trên các mặt côn hơn là vấn đề điều khiển hoặc lập trình.
Tin tức mới nhất
- Gia công 5 trục: Cách các hệ thống điểm 0 và thị giác tối đa hóa độ ổn định gia công
- Các phụ kiện định vị và căn chỉnh xác định độ chính xác gia công CNC như thế nào?
- Hệ thống kẹp nào mang lại độ chính xác và năng suất tốt nhất cho trung tâm gia công đứng của bạn?
- Cách nhanh nhất để giảm thời gian thiết lập CNC với các thiết bị thay đổi nhanh pallet, kẹp hoặc thủ công là gì?
Tin tức mới nhất
-
Các phụ kiện định vị và căn chỉnh xác định độ chính xác gia công CNC như thế nào?Giới thiệu: Cái giá tiềm ẩn của việc điều chỉnh sai Trong gia công CNC, sự khác biệt giữa bộ phận có độ chính xác có giá trị cao và bộ phận phế liệu thường giảm xuống chỉ còn một phần mili...Đọc thêm
-
Hệ thống kẹp nào mang lại độ chính xác và năng suất tốt nhất cho trung tâm gia công đứng của bạn?Tại sao hệ thống kẹp xác định hiệu suất VMC Trong các trung tâm gia công đứng, hệ thống kẹp không phải là một phụ kiện thụ động—nó là liên kết cấu trúc giữa trục chính của máy và phôi. Thi...Đọc thêm
-
Cách nhanh nhất để giảm thời gian thiết lập CNC với các thiết bị thay đổi nhanh pallet, kẹp hoặc thủ công là gì?Trong sản xuất CNC có độ trộn cao, thời gian thiết lập là lực cản lớn nhất có thể kiểm soát được đối với thông lượng. Hệ thống thay đổi nhanh pallet , Thiết bị thay đổi nhanh Kẹ...Đọc thêm
-
Hệ thống điểm 0 cải thiện độ ổn định của phôi như thế nào trong gia công CNC 5 trụcTại sao độ ổn định của phôi bị hỏng khi công việc 5 trục trở nên phức tạp Trung tâm gia công 5 trục đạt được giá trị bằng cách cắt năm mặt của một bộ phận mà không cần kẹp lại thủ công. Lờ...Đọc thêm
-
SET Hệ thống kẹp điểm 0 | Giải pháp tích hợp tự động hóa và thay đổi khuôn mẫu chính xác đầy đủGiới thiệu Sản xuất khuôn cho khuôn lốp ô tô, khuôn dập thân xe, khuôn thủy tinh và khuôn ép nhựa đòi hỏi các tiêu chuẩn nghiêm ngặt về độ chính xác định vị lặp lại, hiệu quả thay đổi vật ...Đọc thêm
Nếu bạn quan tâm đến sản phẩm của chúng tôi, vui lòng tham khảo ý kiến chúng tôi
Chi tiết liên lạc
- Địa chỉ: 1-4 Floors, 17#03, Building 17, No. 269, Xinfeng Road, Xukou Town, Wuzhong District, Suzhou City
- Fax: +86-18112607008
- Điện thoại: 18051849209
- E-mail: [email protected]
Các sản phẩm
Liên kết nhanh
Trung tâm tin tức
Thiết bị đầu cuối di động
Bản quyền © Tô Châu đặt Công ty TNHH SINH THỐNG CÔNG NGHIỆP. MỌI QUYỀN ĐƯỢC BẢO LƯU.
